giovedì 21 novembre 2019

Mach3 screen set ESSENTIAL 3D

Salve a tutti, è un pò di tempo che non mi dedico al blog e 
per farmi perdonare vi propongo un nuovo screen set per Mach3.
Potete trovare la vecchia versione sempre su questo sito in ESSENTIAL.
La prerogativa , come per quello precedente è la semplicità di utilizzo,
avendo eliminato tutti quei comandi che rendono confusionario lo screen,
ma che comunque restano sempre disponibili all'occorrenza.
Un'altra prerogativa è quella di avere comandi grandi, facilmente individuabili e visibili
anche da lontano. Di solito lo schermo del Pc non è proprio vicino alla macchina.
I comandi grandi si rivelano utili anche per utilizzo con schermi touchscreen.
Noterete che il comando RESET di emergenza è volutamente enorme.
Quante volte vi sarà capitato di dover bloccare la macchina e nella 
concitazione non riuscite mai a cliccare velocemente l'emergenza.
Come pure sono grandi e colorati i comandi principali PLAY, PAUSA e STOP.
Ho inserito tutta un'altra serie di comandi di uso frequente, 
come il tastatore, azzeramento assi ecc.
Voglio farvi notare anche la presenza in schermata dei comandi di 
spostamento rapido, sia in continuo che in passi.
Ciò evita di dover aprire il TAB e coprire parzialmente la schermata.
Come vedete non manca nessun comando essenziale.
I comandi più importanti hanno una grafica tridimensionale e sono associati al colore,
in modo da essere raggiunti intuitivamente.
C'è da dire che il cambio di schermata non modifica assolutamente 
nessun parametro del Mach3 e tutti i settaggi resteranno invariati.
La schermata è disponibile sia in Inglese che in Italiano,  
in versione ASSOLUTAMENTE GRATUITA a chi mi farà richiesta.
Basta inviare alla mia email la richiesta.

schermata inglese

schermata italiano

schermata con selezione DRO

Funzioni disponibili nella schermata:

-DRO numerici a 3 decimali degli assi X-Y-Z-A di grande formato
-Display toolpath di grandi dimensioni
-Azzeramento cifra per ogni singolo asse
-Riprendere la lavorazione da una riga voluta
-Azzeramento cifre per tutti gli assi contemporaneamente
-Ritorno assi allo zero 
-Caricamento Gcode
-Chiusura Gcode
-Emergenza in grafica 3D di grosse dimensioni
-Azzeramento utensile
-Avvio, pausa e stop lavorazione
-Tempo totale lavorazione
-Display linee Gcode con messaggio scroll degli errori eventuali
-Viasualizzazione FEED RATE con possibilità di aumentarla o diminuirla o di resettarla
-Visualizzazione velocità Mandrino con possibilità di accensione o spegnimento
-Posizionamento manuale degli assi X-Y-Z-A diretto, con possibilità di regolare la velocità G0  in  percentuale, sia in continuo, oppure in passi, selezionabili in 1/ 0.1/ 0.001/ 0.0001 mm
-E' previsto, inoltre, il richiamo per un eventuale volantino MPG, volantino Mach3


giovedì 28 giugno 2018

Dj Rotary Isolator

Salve a tutti.
Ecco una mia nuova avventura, con nuovi amici e nuove promesse.
Ormai sono già alcuni anni che mi dedico alla costruzione di rotary isolator per uso DJ di un certo 
livello elettronico, atto a raggiungere prestazioni sonore allo stato dell'arte.
La mia ultima fatica è il 3TUNE, ma seguiranno presto altri modelli come il 4TUNE, 
il 6TUNE e nuovi  rotary mixer.
La nuova società (di amici, più che fiscale) è stata nominata ANALOG VIBE e ha lo scopo di condividere
con tutti gli appassionati di musica da ballo e non solo, la nostra passione per la musica e l'elettronica.
Il marchio non ha scopo di lucro, infatti noi non si vende niente,  ma ha solo scopo
di divulgazione tecnica elettronica e audio mastering.
Chiunque può accedere a questi prodotti  elettronici richiedendoli e versando 
solo un rimborso spese per la componentistica, che è di prima qualità.
Inutile dire che scelte elettroniche , timbrica sonora e design estetico sono frutto di lunghissimi studi e prove, ai quali ho dedicato il medesimo tempo, essendo tutte proprietà importanti per un buon risultato.
Anche per le manopole ho dedicato non poco tempo, cercando di essere 
originale e offrire qualcosa di diverso.
Infatti , nonstante siano del tipo comune in bachelite , ho pensato di creare diverse finiture come fibra di carbonio, che da un aspetto strong e moderno, come pure le finiture in legno che invece conferiscono alla manopola un aspetto retrò e vintage, proprio come vogliono essere questi apparecchi.

                                          Il 3TUNE con manopole rifinite in fibra di carbonio.

                                                 Il 3TUNE con manopole rifinite in legno.

                                                    Alcuni tipi di rifinitura delle manopole.


A presto con gli altri modelli e le loro caratteristiche tecniche.


martedì 1 agosto 2017

Mach3 Laser Engraving (parte I)

Benritrovati. 
E' da un pò che non pubblico nulla. Purtroppo le incombenze della vita e di lavoro spesso
prevalgono sulla passione e sul piacere di condividere le mie piccole esperienze.
E per l'appunto vorrei aggiornarvi riguardo l'uso del laser sulla mia CNC.
Ancor prima di parlarvi di qualsiasi cosa, voglio ricordare l'estrema pericolosità
di questi laser, anche quelli di piccola potenza, da usare tassativamente con occhiali 
protettivi, pena irrimediabili danni alla retina degli occhi. Basta un attimo.
Data la mia poca conoscenza di questi apparecchi, ho comprato,  per prova, uno di piccola
 potenza, giusto per  vedere cosa riuscivo a ricavarne.
La mia scelta è caduta su un modello da 3,5W o più frequentemente indicato come 3500mW. 
La potenza è la stessa, ma sicuramente 3500mW fa più richiamo tra gli avventori digiuni di elettronica.
Prerogativa importante e che avesse un ingresso TTL, cioè la possibilità di essere acceso e spento con
un trigger (0-5V) , quale può essere l'attivazione mandrino (comandi M03-M05)
 o addirittura con il pilotaggio della velocità dello stesso (comando S).
Altra nota importante è che il laser abbia il fuoco regolabile cioè la lente focalizzatrice deve essere montata su una ghiera avvitabile, tale da poter concentrare finemente il punto di massima potenza del raggio.
Queste caratteristiche sono  comuni  quasi a tutti i laser in vendita sulle note piattaforme, ma non a tutti.
Infine, altro fattore da tener presente è la corrente assorbita. Ho visto alcuni laser che a parità di potenza, dichiaravano nelle caratterictiche tecniche una corrente assorbita  nettamente inferiore agli altri.
Ovviamente diffidate di questi apparecchi che odorano di truffa. 
Quindi, spesso prezzi più abbordabili possono nascondere la mancanza di queste peculiarietà.Occhio!

Vediamo in particolare con la foto sottostante


Occhiali protettivi. Devono agire sulla stessa lunghezza d'onda del raggio laser. 
DA INDOSSARE OBBLIGATORIAMENTE

Ora vediamo come far fare qualcosa a questi gioiellini..
La prima operazione , sicuramente, è quella di configurarlo sul Mach3.
Le possibilità, come accennavo sopra, sono due:
settare l'accensione e spegnimento del laser con i comandi M03 e M05. Questa configurazione
appunto, permette solo queste operazioni, senza possibilità di variare l'intensità del raggio.
Useremo questo settaggio solo se le nostre esigenze si limitano ad incidere disegni , caratteri o fare tagli,
tutti e sempre con la stessa potenza di laser.


Configurazione in MACH3 primo modo

 
Attiviamo il mandrino.


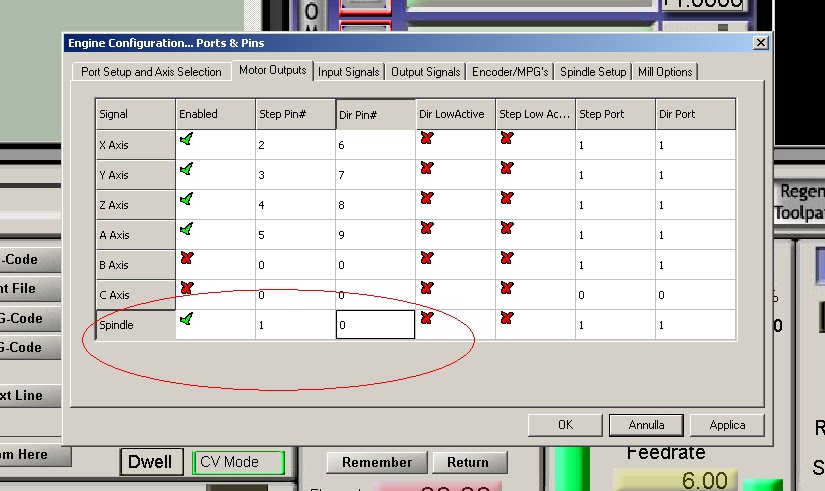
 Stabiliamo un PIN di OUTPUT a nostra disposizione e nella sezione SPINDLE settiamo il mandrino.


In questo esempio ho configurato l' OUTPUT 1 .


Una volta salvato, possiamo accendere il laser attraverso il tasto SPINDLE oppure con M03 e M05
contenuti nel gcode della nostra lavorazione.
Attenzione, con questa configurazione il raggio laser partirà con la sua massima potenza.
                                                     --------------------------------------

Appena più complessa è la seconda possibilità di configurazione in modalità PWM.
Con questo settaggio possiamo ottenere dal nostro laser non solo l'accensione e spegnimento,
ma anche la modulazione dell'intensità del raggio dello stesso.
Cioè il laser si accenderà e si spegnerà con i soliti comandi M03 ed M05, ma leggerà anche il valore
di S. Per cui per S0 il laser risulterà a minima potenza , per aumentare via via che S cresce.
Da ciò capirete voi stessi che questa configurazione è molto più versatile e ci permette non solo
le incisioni semplici, ma anche le incisioni in scala di grigio........ma certo! Le foto.

Configurazione MACH3 secondo modo:

In questo caso dobbiamo assegnare un PIN di STEP al mandrino, non è importante il DIR.


Selezioniamo l'uscita PWM assegnando dei valori numerici
 alla  frequenza del PWM e al valore minimo.
Il valore della frequenza base dipende dalla frequenza max di ingresso TTL del laser .
Il valore  1000, può essere valido, ma fare delle prove con alri valori fino
a raggiungere una variazione lineare della potenza del raggio.
Stabilendo invece, il valore minimo del 10% significa che ad S0 il laser
 emetterà una potenza pari alla sua decima parte, quindi un' inefficace punto
 luminoso, che può servire ad azzerarlo sul pezzo da incidere.
Importante è azzerare tutti i valori nel cerchio rosso sotto, 
per non avere pause nelle varie modulazioni.


Con questa configurazione possiamo accenderlo e variare l'intensità del laser con la barra verde.


Considerate che i tempi di commutazione tra i vari ON e OFF sono sì nell'ordine dei msec., ma
comunque il loro ritardo inficia molto sulla velocità di esecuzione.
A questo scopo possono essere usati i comandi M11Px-M10Px  per tale operazione, dove x
sta per il PIN da utilizzare. Questi comandi a differenza di M03-M05
sono molto più veloci nella commutazione.
Vi rimando alla trattazione e ai dettagli in TWEAKIE....M10P1-M11P1

-----------------------------

Ok, fin qui abbiamo visto come configurare il nostro laserino. 
Vediamo ora i softwares che ci permetteranno di usarlo a dovere.
Inutile dire che vi sono programmi a pagamento più o meno buoni, ma noi non
 prenderemo in considerazione questi, ma quelli gratis-opensource-freeware, insomma quelli a sbafo.
Non dimendicandoci , però , di ringraziare, anche se virtualmente,  tutti quelli che hanno messo 
a disposizione della comunità e senza scopi di lucro, il loro intelletto, 
permettendo ad altre persone (come me) di sperimentare e avere nuove opportunità di imparare.


Elenchiamone alcuni:
in primis nomino il plugin dello stesso Mach3 .......vi ricordate? Laser Engraving
Bene, basta assegnare un PIN libero a nostra
disposizione al DIGIT TRIG e collegarlo attraverso l'LPT all'ingresso TTL del laser,
per avere incisioni di foto stupende in scala di grigio.
 Attenzione che questo plugin lavora solo con l'interfaccia parallela, 
quindi risulterà inefficace su tutte le varie schede USB per Mach3.
Vi rimando alla lettura dell'argomento su questo blog per maggiori dettagli   .Dettagli


Alcuni esempi di incisione.

Incisione carattere su alluminio ossidato nero. 
Non pensiate che il laser abbia inciso l'alluminio, 
ma ha solo bruciato la patina di ossido. 


Incisioni in scala di grigio. Le foto riprodotte sono molto piccole ,
nell'ordine di 2/3 cm, ecco perchè la scarsa risoluzione. 

--------------------------------------------


Tra gli altri che ho potuto provare, sono alcune estensioni per INKSCAPE (estensioni). 
Cercate tra esse quelle dedicate ai laser.
Devo  però , aggiungere che i risultati (forse per mia incapacità) sono stati  alquanto deludenti.
.
Bene per il momento mi fermo, poi affonteremo altri software e come settarli nella seconda parte.
Buon divertimento.


venerdì 26 febbraio 2016

Rotary Sound Isolator II

Eccomi di nuovo.
Come al solito vi tengo aggiornati sui i miei lavori.
Vi ricordate il Suond Isolator di qualche articolo fa? 
Ebbene dopo molte prove e studi, 
oggi presento una nuova versione più sofisticata e versatile.
L'approccio elettronico è totalmente cambiato, nonostante la prima versione 
suonasse impeccabilmente. Ma come si dice: "chi si ferma è perduto".
Nella nuova veste, ho inserito tre nuovi controlli, oltre alle regolazioni
 Lowpass, Midpass e Highpass. 
Vediamo due regolazioni aggiuntive che permettono di regolare 
la frequenza di intervento di taglio dei controlli.
In più per espressa richiesta  dei committenti gli interventi si attestano ad oltre 20db
 e soprattutto sono molto veloci.

Alcune caratteristiche tecniche:
Lowpass  taglio regolabile, +20db/infinito
Highpass taglio regolabile, +20dB/infinito
Midpass  taglio regolabile, +20db/infinito
High Q Control con taglio regolabile 

Rispetto all'altro isolatore ho inserito un nuovo
controllo che ho chiamato HIGH Q MID CONTROL, 
che si attiva tramite la pressione di un tasto e la cui funzione 
è quella di controllare la gamma media con un potenziometro restituendo 
un effetto di suono vintage, molto richiesto, soprattutto tra i DJ americani.

Di seguito alcune foto del processo di costruzione, dal cad al prodotto finale.


Potete seguire gli sviluppi  e le prove in pista su Facebook

domenica 27 dicembre 2015

AUGURI

 Con l'occasione delle Sante Feste,
 a tutti gli amici che mi seguono sul blog, auguro
 un Buon Natale e un Felice Anno Nuovo.


-----------------------------------------------------


With occasion of the Holy Celebrations,
I wish all friends that follow my blog,
a Merry Christmass and Happy New Year.


mercoledì 12 agosto 2015

Papa Francesco

Un bassorilievo del nostro caro papa, molto amato da tutti.
Lo inserisco tra i files free , affinchè chiunque lo desidera possa 
riprodurlo,  magari,  come esempio nella propria casa.


Per scaricare la depth map cliccate sopra e col tasto destro
del mouse salvatela sul vostro PC.
To download depth map click on photo and with rigth key
of mouse save it on your PC.


sabato 1 agosto 2015

Artcam : Halftoner avanzato

Continuiamo il tutorial sulle foto incise a mezzitoni, soffermandoci, 
questa volta, sulle foto riprodotte con matrice di punti.
Chi ha seguito lo scorso tutorial, sostanzialmente, non vedrà particolari 
differenze tra le due procedure se non quella relativa ai patterns 
vettoriali e alla strategia di lavorazione.
Infatti adesso, invece di costruire un pattern di vettori lineari, dovremo 
creare una matrice di punti circolari sulla foto.
Qualcuno ricorderà che ho già affrontato questo argomento in passato  Halftoner.
Diciamo che questa è un'altra tecnica in Artcam per ottenere la stessa cosa


Partiamo col nostro solito esempio:
tanto per non fare torto a nessuno, importiamo in Artcam 
un'altra "bonazza" del jetset e stabiliamo le  dimensioni tipiche 
del modello , 130x100 (x,y) per una profontità di 1.5mm.
Al solito consiglio di delineare un vettore chiuso attorno 
alla zona d'interesse per limitarne la lavorazione.


Scegliamo una fresa Vbit per l'incisione con un anglo di 60 gradi.
Dalle relazioni matematiche riportate nello scorso articolo, abbiamo visto che:
   fresa 60°  t = 1.155 x p
fresa 90°  t = 2     x p
    fresa 120° t = 3.464 x p
dove "t" questa volta caratterizza la distanza minima tra i centri dei punti circolari e 
"p" indica la profondità di incisione.
Quindi nel nostro esempio avendo scelto una Vbit di 60° e una profondità di 1.5mm avremo:
t = 1.155 x 1.5 = 1.7325 

Però, se ricordate bene, avevo raccomandato di maggiorare 
tale distanza di almeno 0.5mm per evitare che due o più 
punti adiacenti di massima profondità,  possano accavallarsi fra loro .
Adesso perciò sappiamo che la matrice di punti deve avere 
una distanza tra un punto e l'altro di :
1.7325 + 0.5 = 2.2325mm.
Quindi abbiamo i dati per costruire la matrice di punti circolari.
Disegniamo un piccolo cerchio e aiutandoci con la funzione 
COPIA E RUOTA BLOCCO
creiamo una  matrice tale da riempire interamente il contorno di lavorazione.
E' essenziale capire che la dimensione dei cerchi non è importante, ma è
d'obbligo rispettare la distanza tra i loro centri (nel nostro esempio 2.2325mm).


Come già visto nell'articolo precedente la funzione 
RITAGLIO VETTORI 
ci permetterà di limitare la matice all'interno del vettore contorno.


Alcuni esempi di matrice di cerchi   "a spirale, a 45 gradi  e lineare".


Sembra superfluo aggiungere che la matrice di punti può avere qualsiasi forma, 
deformazione o quantaltro  la vostra fantasia vi suggerirà, per 
ottenere un lavoro unico e personalizzato.
                                  

Passiamo quindi alla lavorazione  
Sembra quasi banale dire che useremo la strategia FORATURA.
C'è da dire che,  mentre, nello scorso articolo avevamo inserito una profondità 
di incisione pari a zero, in questo caso, poichè Artcam non accetta 
lo zero per il drilling , inseriremo una profondità fittizia di 0.001mm.
Allo stesso modo, in 
TRASFORMAZIONE TOOLPATH 
proietteremo la foratura sul rilievo


Di seguito i risultati :


Considerazione:
mi rendo conto , giustamente,  che qualcuno obietterà 
sul perchè fare tutto stò casino , se esistono programmi.,
peraltro gratuiti, che lo fanno automaticamente.

La risposta è molto semplice. 
Chi , come me , si cimenta in questo hobby, ha voglia di imparare
cose nuove e sperimentare situazioni che esulano dallo standard.
La libertà di decidere e l'applicazione del proprio estro, partorisce nel bene 
o nel male,  l'univocità dell'essere umano e delle sue creazioni, bandendo così
 l'effetto fotocopia,  più modernamente detto globalizzazione:  
cioè fare tutti la stessa cosa, allo stesso modo e, spesso, alla stessa ora.

Dubbi, domande e suggerimenti non saranno ignorati.

Arrivederci.

mercoledì 29 luglio 2015

Artcam : PhotoVCarve avanzato


Oggi fortunatamente in rete troviamo ottimi programmi gratuiti che 
permettono questa tecnica di riproduzione di una foto  su supporti di legno o 
plastiche ,con l'ausilio di una macchina a controllo numerico.
Alcuni di questi programmi hanno delle funzioni interessanti che 
che si discostano dalla routine delle classiche linee dritte , ma nessuno, 
 almeno per quelli che conosco, permette la totale e libera 
personalizzazione delle forme di incisione che possono rendere un lavoro unico.

Allora ho pensato ad Artcam e ad alcune sue prerogative che spesso 
sono dimenticate o ignorate e che invece con un pizzico di fantasia possono 
trasformare un' incisione standard in una dalle caratteristiche uniche.

Vediamo come con un esempio:
scegliamo la foto  che vogliamo incidere e, come già sappiamo ,
importiamola in Artcam e diamole delle dimensioni a piacere
130x100 mm (x,y) con una profondità di circa 1.5 mm (z).
Tralascio tutte le raccomandazioni di scegliere una buona foto
e, magari, di migliorarne il contrasto, se necessario,  
prima di importarla ,  ritenedo la cosa già nota.
Scontorniamo il viso con un vettore (opzione consigliabile , ma non obbligatoria) 
per limitare la lavorazione alla sola parte che ci interessa.


Adesso la parte più importante, cioè creare un pattern di vettori
guida per l'incisione. Qui la fantasia dell'operatore  può 
sbizzarrirsi, creando delle texure vettoriali personali.

Alcuni esempi di vettori:
partiamo sempre da un vettore centrale, che poi con la funzione 
OFFSET VETTORE repichiamo via via per 2mm fino al vettore 
bordo  precedentemente disegnato.


Per ritagliare perfettamente il pattern  con il bordo , ci aiutiamo con la funzione
RITAGLIO VETTORI limitando così l'insione alla sola zona d'interesse.


Adesso che abbiamo creato i patterns, passiamo alla lavorazione,
scegliendo come strategia la LAVORAZIONE SU VETTORE.
Dati:
fresa Vbit 60 gradi 
profondità  0 mm (sì , deve essere zero)


prossimo passaggio è quello di proiettare la lavorazione sul rilievo
con la funzione TRASFORMAZIONE TOOLPATH


Di seguito i risultati:


Ovviamente ho fatto degli esempi banali e poco definiti, solo per far 
capire la procedura,  ma pensate alle potenzialità che si prospettano.


A questo punto i più arguti si domanderanno come stabilire 
il rapporto tra le distanze delle passate (vettori) e la profondità d'incisione.
Il mio consiglio è quello di disegnarsi dei coni che simulano le frese 
Vbit nelle angolazioni più comunemente usate, cioè  60°, 90° e 120° e 
calcolarsi in base alla profondità di incisione lo spazio giusto tra le  passate.
Vedi esempio:


Come vedete, a piè foto, ci sono le relazioni matematiche (proporzioni)
per determinare la distanza fra passate in conseguenza 
dell'angolo di fresa e della profondità d'incisione.
Per una Vbit di 60° la relazione è   1 : 1.155 = p : t   
(si legge "1 sta a 1.155 come pi sta a ti") 
per una Vbit di 90° la relazione è           1 : 2 = p : t
per una Vbit di 120°la relazione è     1 : 3.464 = p : t

Faccio un esempio:
supponiamo di importare una foto di dimensioni 133x100 (x,y) ,  
con  una profondità di incisione di 1.5mm e scegliamo 
una fresa di incisione  Vbit di 90°.
 In base alla proporzione matematica come in foto , ragioniamo così:
1 : 2 = p : t  
dove "p" è la profondità scelta per il rilievo (nel nostro caso 1.5mm) 
e  "t " è la  distanza tra i vettori  pattern (ancora ignota).
Quindi per la formula inversa avremo che  
t = 2xp/1 da cui ,  2x1.5/1 = 3 
Quindi, in sintesi, per una Vbit di 90° e una profondità
di 1.5mm la distanza fra le passate deve essere  3mm.
In realtà questa distanza di 3mm deve essere sempre maggiorata 
di almeno  0.5mm,  per scongiurare che le passate più profonde 
si accavallino l'una sull'altra rovinando il lavoro.
Il medesimo ragionamento si farà per ogni fresa e per 
ogni profondità scelta,  avendo accortenza di usare 
la relazione corrispondente all'angolo della Vbit scelta per la lavorazione.

Alla luce di quanto detto fino ad ora, un'applicazione un pò più elaborata
potrebbe essere quella di seguire con i vettori i lineamenti del viso , collo e 
capelli , anche se in modo molto sommario, ottenendo così dei risultati
decisamente più interessanti rispetto alle semplici forme geometriche.


Spero di essere stato chiaro,  o quantomeno 
comprensibile e comunque rimango a disposizione 
per eventuali chiarimenti e domande.
La prossima volta vedremo la stessa tecnica, questa volta , però ,
applicata ai dots, con situazioni nuove e divertenti.
Buone vacanze.

martedì 28 luglio 2015

Mastro scappellino

Altro lavoro funerario di scultura virtuale.
Esso rappresenta un mastro scappellino, che era il lavoro di vita della person scomparsa.
Anche questo, come il precedente, verrà inserito sulla lapide.